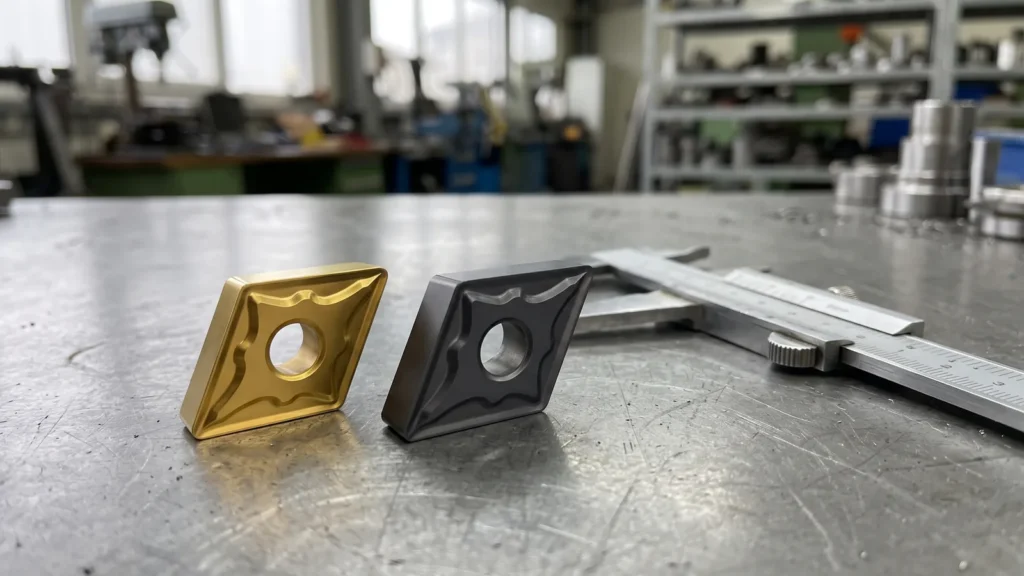
Сменные многогранные пластины для токарной обработки обозначаются по международному стандарту ISO 1832. Первые семь позиций кода у всех производителей означают одно и то же, поэтому по маркировке можно понять геометрию пластины, подобрать к ней державку и найти замену другого бренда. Разберём код на примере одной из самых распространённых пластин — CNMG 120408.
Позиции кода по порядку
| Позиция |
В примере |
Что означает |
| 1 |
C |
Форма пластины |
| 2 |
N |
Задний угол |
| 3 |
M |
Класс допуска |
| 4 |
G |
Тип крепления и стружколома |
| 5 |
12 |
Длина режущей кромки |
| 6 |
04 |
Толщина |
| 7 |
08 |
Радиус при вершине |
| 8–9 |
-PM и т. п. |
Стружколом и исполнение — обозначение производителя |
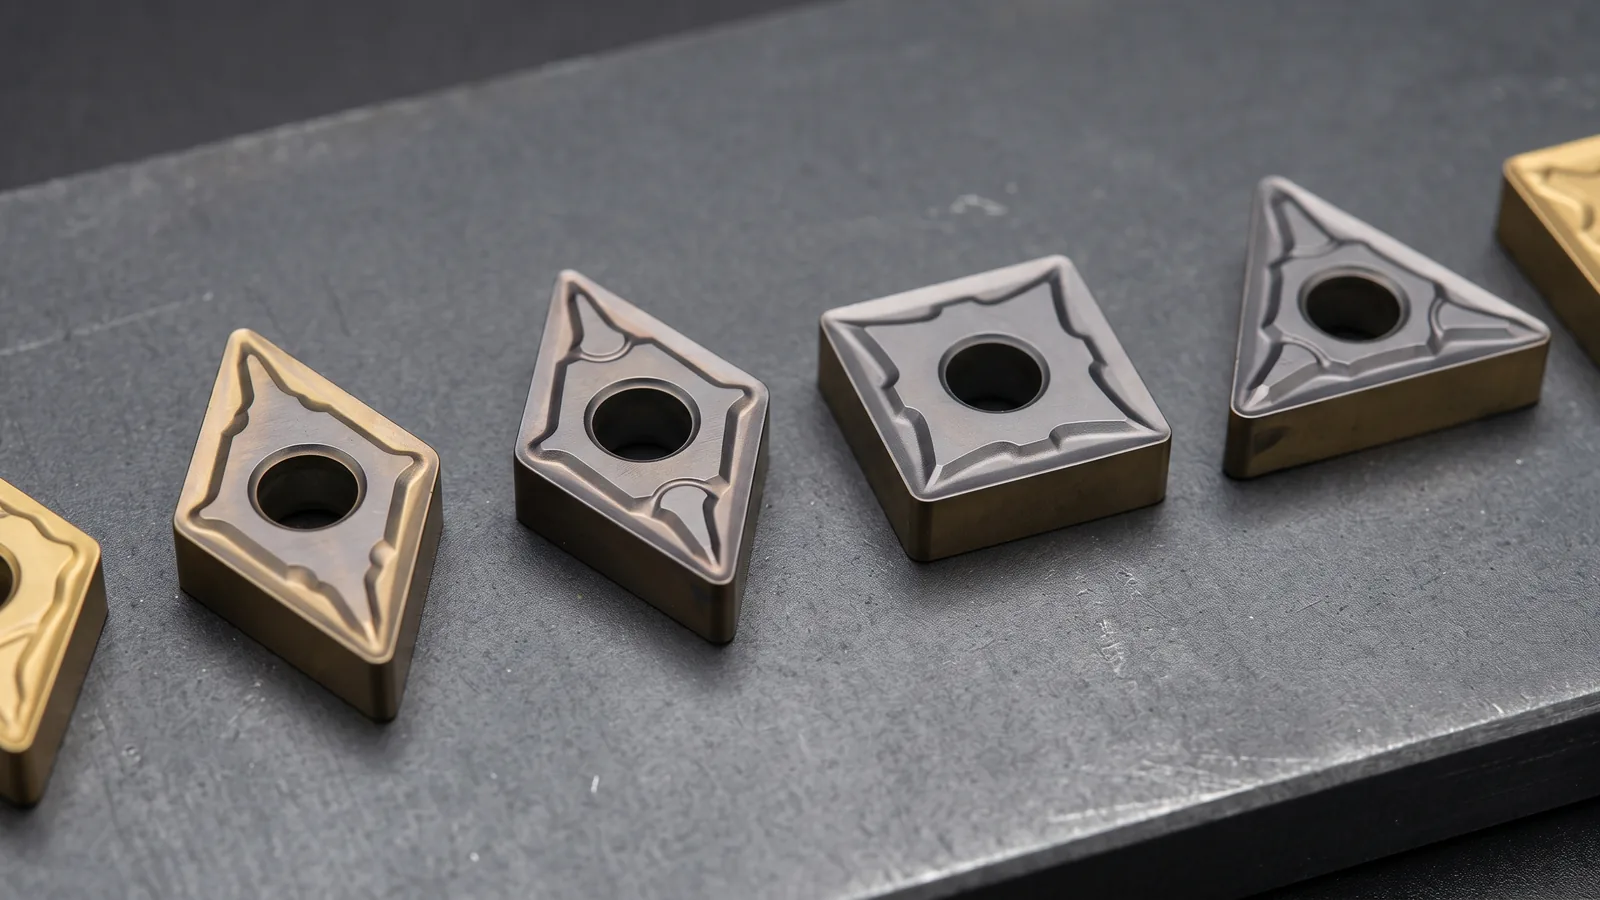
1. Форма
- C — ромб 80°: универсальная форма для продольного точения и подрезки торца;
- D — ромб 55°: контурная обработка, точение с выходом на уступ;
- V — ромб 35°: копирование сложного профиля, чистовая обработка;
- S — квадрат 90°: черновая обработка, снятие фасок, прочная кромка;
- T — треугольник 60°: универсальная форма с тремя вершинами;
- W — тригон 80°: черновое и получистовое точение, шесть вершин у негативной пластины;
- R — круглая: высокая прочность, обработка с переменной глубиной.
Чем больше угол при вершине, тем прочнее кромка и тем лучше пластина держит черновые режимы. Чем угол острее, тем точнее пластина проходит по контуру, но тем меньше допустимая нагрузка.
2. Задний угол
N — 0°, негативная пластина: её можно использовать с двух сторон, поэтому вершин вдвое больше, а кромка прочнее. Позитивные пластины — B (5°), C (7°), P (11°) — режут легче, меньше нагружают деталь и станок. Их выбирают для чистовой обработки, нежёстких деталей и расточки небольших отверстий.
3. Класс допуска
M — обычная точность прессованных пластин, этого достаточно для большинства задач. G и E — шлифованные пластины с более жёстким допуском, их берут для точной чистовой обработки.
4. Крепление и стружколом
- G — цилиндрическое отверстие, стружколом с двух сторон (типично для негативных пластин);
- M — цилиндрическое отверстие, стружколом с одной стороны;
- A — цилиндрическое отверстие, без стружколома;
- T — отверстие с зенковкой под винт, стружколом с одной стороны (позитивные пластины);
- N — без отверстия и стружколома.
5–7. Размеры
12 — длина режущей кромки в миллиметрах, округлённо: у пластины C это 12,9 мм при вписанной окружности 12,7 мм. 04 — толщина 4,76 мм (03 — 3,18 мм, 06 — 6,35 мм). 08 — радиус при вершине 0,8 мм (04 — 0,4 мм, 12 — 1,2 мм). Маленький радиус нужен для чистовой обработки с малой глубиной и для нежёстких деталей. Большой радиус прочнее, допускает большую подачу и лучше подходит для черновой обработки.
8–9. Стружколом и сплав
После тире производитель указывает свой стружколом. Например, -PM у Sandvik Coromant означает пластину для стали (P) на средних режимах (M). У других производителей свои буквенные обозначения. Марка сплава в код ISO не входит и пишется отдельно. От неё зависит, по какому материалу и на каких скоростях работает пластина. Подробнее — в статье о группах материалов ISO.
Как подобрать державку
Державка обозначается по своему стандарту ISO 5608, но в её коде есть те же признаки пластины: форма, задний угол и размер. Например, в державке PCLNR 2525M12 буква C — форма пластины, N — задний угол 0°, а 12 — размер пластины. Значит, она подходит для CNMG 1204… Сечение 2525 (25×25 мм) выбирают по резцедержателю станка.
Что указать в заявке
Чтобы получить точное предложение, пришлите полный код пластины вместе со стружколомом и маркой сплава, например «CNMG 120408-PM 4325». Если код неизвестен, достаточно фото маркировки на коробке, материала детали и вида обработки. Пластины в каталоге — в разделе «Пластины токарные», державки и расточные оправки — в разделе «Державки и расточные оправки».
Отправьте список позиций через форму заявки или на zakaz@pkf-ptp.ru — подберём пластины и пришлём коммерческое предложение.